 Chat WhatsApp

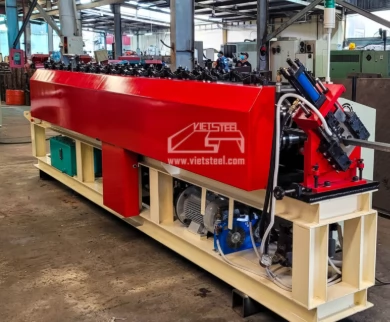
Analisis Yield Strength (G550 vs G300), Ketebalan Substrat (BMT vs TCT), Lapisan Coating AZ, dan Dampaknya Pada Keausan Roller Die
Kualitas hasil cetakan profil baja ringan (seperti kanal C, reng, dan spandek) tidak hanya ditentukan oleh kecanggihan unit mesin roll forming, tetapi juga sangat dipengaruhi oleh karakteristik mekanis bahan baku (coil galvalume/zincalume) yang digunakan. Di kawasan Bogor dan sekitarnya, variasi mutu bahan baku yang beredar di pasaran sangat beragam, mulai dari material berstandar SNI hingga material non-standar dengan toleransi ketebalan yang ekstrem.
Memahami sifat mekanis baja berkekuatan tarik tinggi (High-Tensile Steel) sangat penting bagi para pemilik pabrikasi. Ketidaksesuaian antara spesifikasi bahan baku dengan pengaturan celah rol (roller gap) pada mesin dapat memicu berbagai masalah operasional, mulai dari fenomena springback (plat kembali ke bentuk semula setelah ditekuk), timbulnya gelombang pada gelagar (web buckling), hingga mempercepat keausan komponen roller die.
Oleh karena itu, penggunaan mesin roll forming berpresisi tinggi yang mudah dikalibrasi sesuai karakteristik bahan baku merupakan kunci utama untuk menghasilkan produk berkepresisian konsisten dan menjaga usia pakai mesin.
Untuk memperoleh unit mesin roll forming dengan presisi tinggi, pemotong otomatis, serta dukungan garansi resmi, Anda dapat mempelajari detail spesifikasinya melalui Mesin Roll Forming Baja Ringan Bogor Presisi Tinggi Potong Otomatis Bergaransi CV Sukses Mandiri Teknik.
Parameter Penting Bahan Baku Galvalume/Zincalume
Para operator dan teknisi pabrik wajib memahami 3 parameter utama bahan baku plat baja tipis sebelum memprosesnya ke dalam mesin roll forming:
               [ Parameter Utama Bahan Baku Galvalume ]
                                   │
 ┌─────────────────────────────────┼─────────────────────────────────┐
 ▼                                 ▼                                 ▼
Tegangan Leleh (Yield Strength)    Ukuran Ketebalan (BMT vs TCT)     Lapisan Pelindung (AZ Coating)
- G550 (550 MPa) = Kaku/Getas      - BMT = Ketebalan Baja Murni      - AZ100 / AZ150
- G300 (300 MPa) = Ulet/Lentur     - TCT = Ketebalan Total + Lapisan - Ketahanan Korosi Lingkungan
1. Tegangan Leleh (Yield Strength - G550 vs G300)
-
Baja High-Tensile G550 (550 MPa): Merupakan standar umum bahan rangka atap baja ringan. Baja ini memiliki kekakuan tinggi, namun memiliki sifat elastisitas yang besar. Saat ditekuk pada stasiun roll forming, material G550 cenderung mengalami efek springback yang lebih kuat dibanding baja lunak. Mesin presisi tinggi membutuhkan desain roller die dengan koreksi sudut (over-bending angle) agar dimensi akhir profil tetap stabil.
-
Baja Structural/Mild Steel G300 (300 MPa): Lebih ulet dan mudah dibentuk, umumnya digunakan untuk produk genteng metal atau profil dekoratif dengan celukan dalam.
2. Ketebalan Baja Murni (BMT) vs Ketebalan Total (TCT)
-
BMT (Base Metal Thickness): Ketebalan riil lembaran baja sebelum dilapisi zat anti-karat. Ini adalah acuan utama dalam perhitungan kekuatan struktur bangunan.
-
TCT (Total Coated Thickness): Ketebalan total baja setelah ditambah lapisan aluminum-zinc dan lapisan cat (color coat).
-
Risiko Pada Mesin: Jika mesin diatur untuk ketebalan BMT 0.75 mm (TCT ~0.80 mm), tetapi dimasukkan bahan baku non-standar dengan ketebalan TCT 0.95 mm, gesekan berlebih akan menekan roller die secara ekstrem, yang berpotensi membengkokkan poros penggerak (shaft) dan merusak bearing.
3. Lapisan Anti-Karat (Aluminum-Zinc Coating)
-
Lapisan pelindung yang umumnya terdiri dari campuran 55% Aluminium, 43.5% Seng (Zinc), dan 1.5% Silikon (misalnya kelas AZ100 atau AZ150). Lapisan ini berfungsi mencegah korosi pada struktur baja ringan. Roller die yang dipoles halus (chrome-plated) sangat diperlukan agar tidak menggores atau mengelupas lapisan AZ ini selama proses pembentukan.
Penanganan Efek Springback dan Gelombang Pada Profil
Keragaman mutu bahan baku sering kali menimbulkan masalah visual maupun geometris pada produk akhir. Mesin roll forming modern mengatasi hal ini melalui beberapa fitur desain mekanis:
[ Bahan Baku Masuk ] ➔ [ Stasiun Pembentuk Bertahap ] ➔ [ Stasiun Kalibrasi Akhir ] ➔ [ Hasil Presisi Tanpa Defek ]
-
Jumlah Stasiun Pembentukan yang Cukup (Multi-Stage Formation): Mesin presisi tidak memaksakan pembentukan sudut 90 derajat secara drastis dalam beberapa tahap saja. Mesin berkualitas menggunakan 12 hingga 16 stasiun rol agar pengerjaan bending terjadi secara bertahap dan mulus tanpa merusak struktur molekul baja.
-
Stasiun Penyelaras Akhir (Straightening / Anti-Twist Module): Berada tepat sebelum pisau pemotong, berfungsi untuk mengoreksi puntiran (twisting), kelengkungan atas/bawah (bowing), atau kelengkungan samping (cambering) akibat tegangan sisa (residual stress) pada material galvalume.
Optimalkan mutu produk rangka baja ringan pabrik Anda dengan menggunakan mesin berkualitas tinggi dari Mesin Roll Forming Baja Ringan Bogor Presisi Tinggi Potong Otomatis Bergaransi CV Sukses Mandiri Teknik.