 Chat WhatsApp

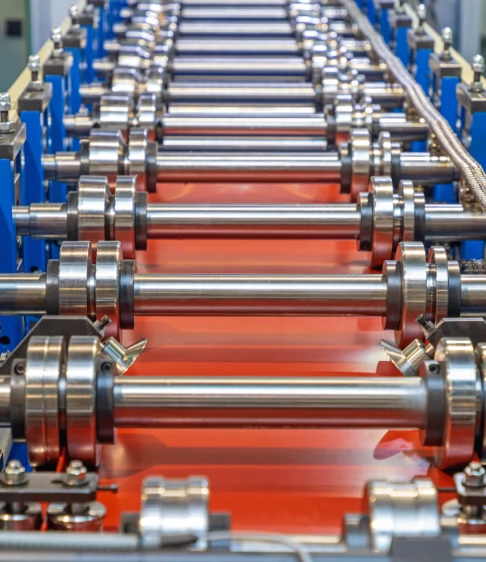
Cara Mengatasi Hasil Potong Tidak Rapi dan Koil Macet
Meskipun telah dirawat secara berkala, kendala teknis operasional terkadang dapat terjadi pada mesin roll forming baja ringan di tengah proses produksi. Mengetahui cara mendiagnosis dan mengatasi masalah umum—seperti hasil potongan pisau hidrolik yang tidak rapi atau bahan koil yang macet (jamming)—sangat penting untuk meminimalkan waktu downtime pabrik.

16:44
The Anatomy of a Roll Forming Line: Complete Process from Coil to Crate
YouTube · Dahlstrom Roll Form
0:05
The process of using a thread rolling machine to make screw threads on a screw rod 📏🔩🧰
YouTube · Working People
1:18
MG srl - basic 3 roll working procedure
YouTube · MG Plate Rolls
1. Mengatasi Hasil Potong Tidak Rapi / Bergerinda (Jagged Cuts)
Hasil potong yang kasar, miring, atau meninggalkan sisa serpihan logam (burr) biasanya disebabkan oleh masalah pada bilah pisau hidrolik atau ketidakselarasan mekanis.
-
Periksa Keausan Mata Pisau (Cutting Die): Bilah pisau pemotong terbuat dari baja khusus yang lama-kelamaan bisa tumpul. Jika hasil potongan mulai meninggalkan gerinda tajam, segera lakukan re-grinding (penajaman ulang) atau ganti mata pisau dengan yang baru sesuai kontur profil C atau reng.
-
Cek Jarak Bebas (Clearance) Pisau: Pastikan celah antara pisau atas dan bawah presisi. Pergeseran dudukan pisau akibat getaran mesin dapat membuat gesekan antar-sisi pisau menjadi tidak seimbang.
-
Kalibrasi Sinyal Sensor Panjang (Encoder): Jika panjang potongan tidak konsisten, cek kembali kebersihan roda pengukur encoder dari debu logam. Encoder yang kotor dapat mengirimkan sinyal pulsa yang keliru ke sistem PLC, sehingga perintah potong hidrolik terlambat atau terlalu cepat.
2. Mengatasi Bahan Koil yang Macet atau Tersangkut (Jammed Coils)
Koil galvalum yang macet di tengah jalur rol pembentuk (roll forming stations) dapat menyebabkan lengkungan tidak sempurna bahkan merusak mata rol jika tidak segera dihentikan.
-
Tekan Tombol Emergency Segera: Jangan memaksakan mesin berjalan saat terjadi kemacetan. Segera tekan tombol Emergency Stop pada panel PLC untuk mencegah kerusakan struktural pada roll dies.
-
Evaluasi Ketebalan dan Kekerasan Bahan (Yield Strength): Koil yang terlalu tebal atau memiliki tingkat kekerasan di luar kapasitas spesifikasi mesin akan sulit ditekuk secara bertahap, sehingga menumpuk dan macet di stasiun tengah. Pastikan spesifikasi koil galvalum sesuai standar pabrikan mesin.
-
Longgarkan Penyetelan Baut Stasiun Rol (Roller Gap): Jika lembaran terjepit terlalu ketat di antara stasiun rol tertentu, kendurkan sedikit baut pengunci vertikal untuk membebaskan material yang macet, lalu tarik perlahan ke arah keluar. Periksa kembali apakah ada serpihan logam yang mengganjal di dalam alur rol.
Penanganan masalah (troubleshooting) secara cepat dan tepat pada sistem potong dan jalur rol akan menjaga kualitas produk tetap tinggi serta memperpanjang umur komponen mesin roll forming Anda.